El servicio · Protocolos de fábrica
El protocolo llega hecho. La fábrica solo elige la designación.
Nuestro equipo prepara y carga el catálogo, cada designación con sus teóricos, sus tolerancias y su esquema. La fábrica no pierde tiempo buscando plantillas.
El catálogo lo genera RailTraceCert; la fábrica puede comenzar a trabajar desde el primer día.
El proceso
El equipo de RailTraceCert lleva el plano hasta el protocolo montado.
Cuatro pasos hasta que la designación aparece en el catálogo de la fábrica, preparada para certificar. Los da el equipo, antes de que la fábrica mida nada.
-
01
El plano del aparato
Todo parte de los planos del aparato. Cada aparato con su geometría, sus teóricos y su mano de curva, el punto de partida del protocolo.
Del plano salen
- La geometría del aparato
- Los teóricos de cada cota
- La mano de curva
-
02
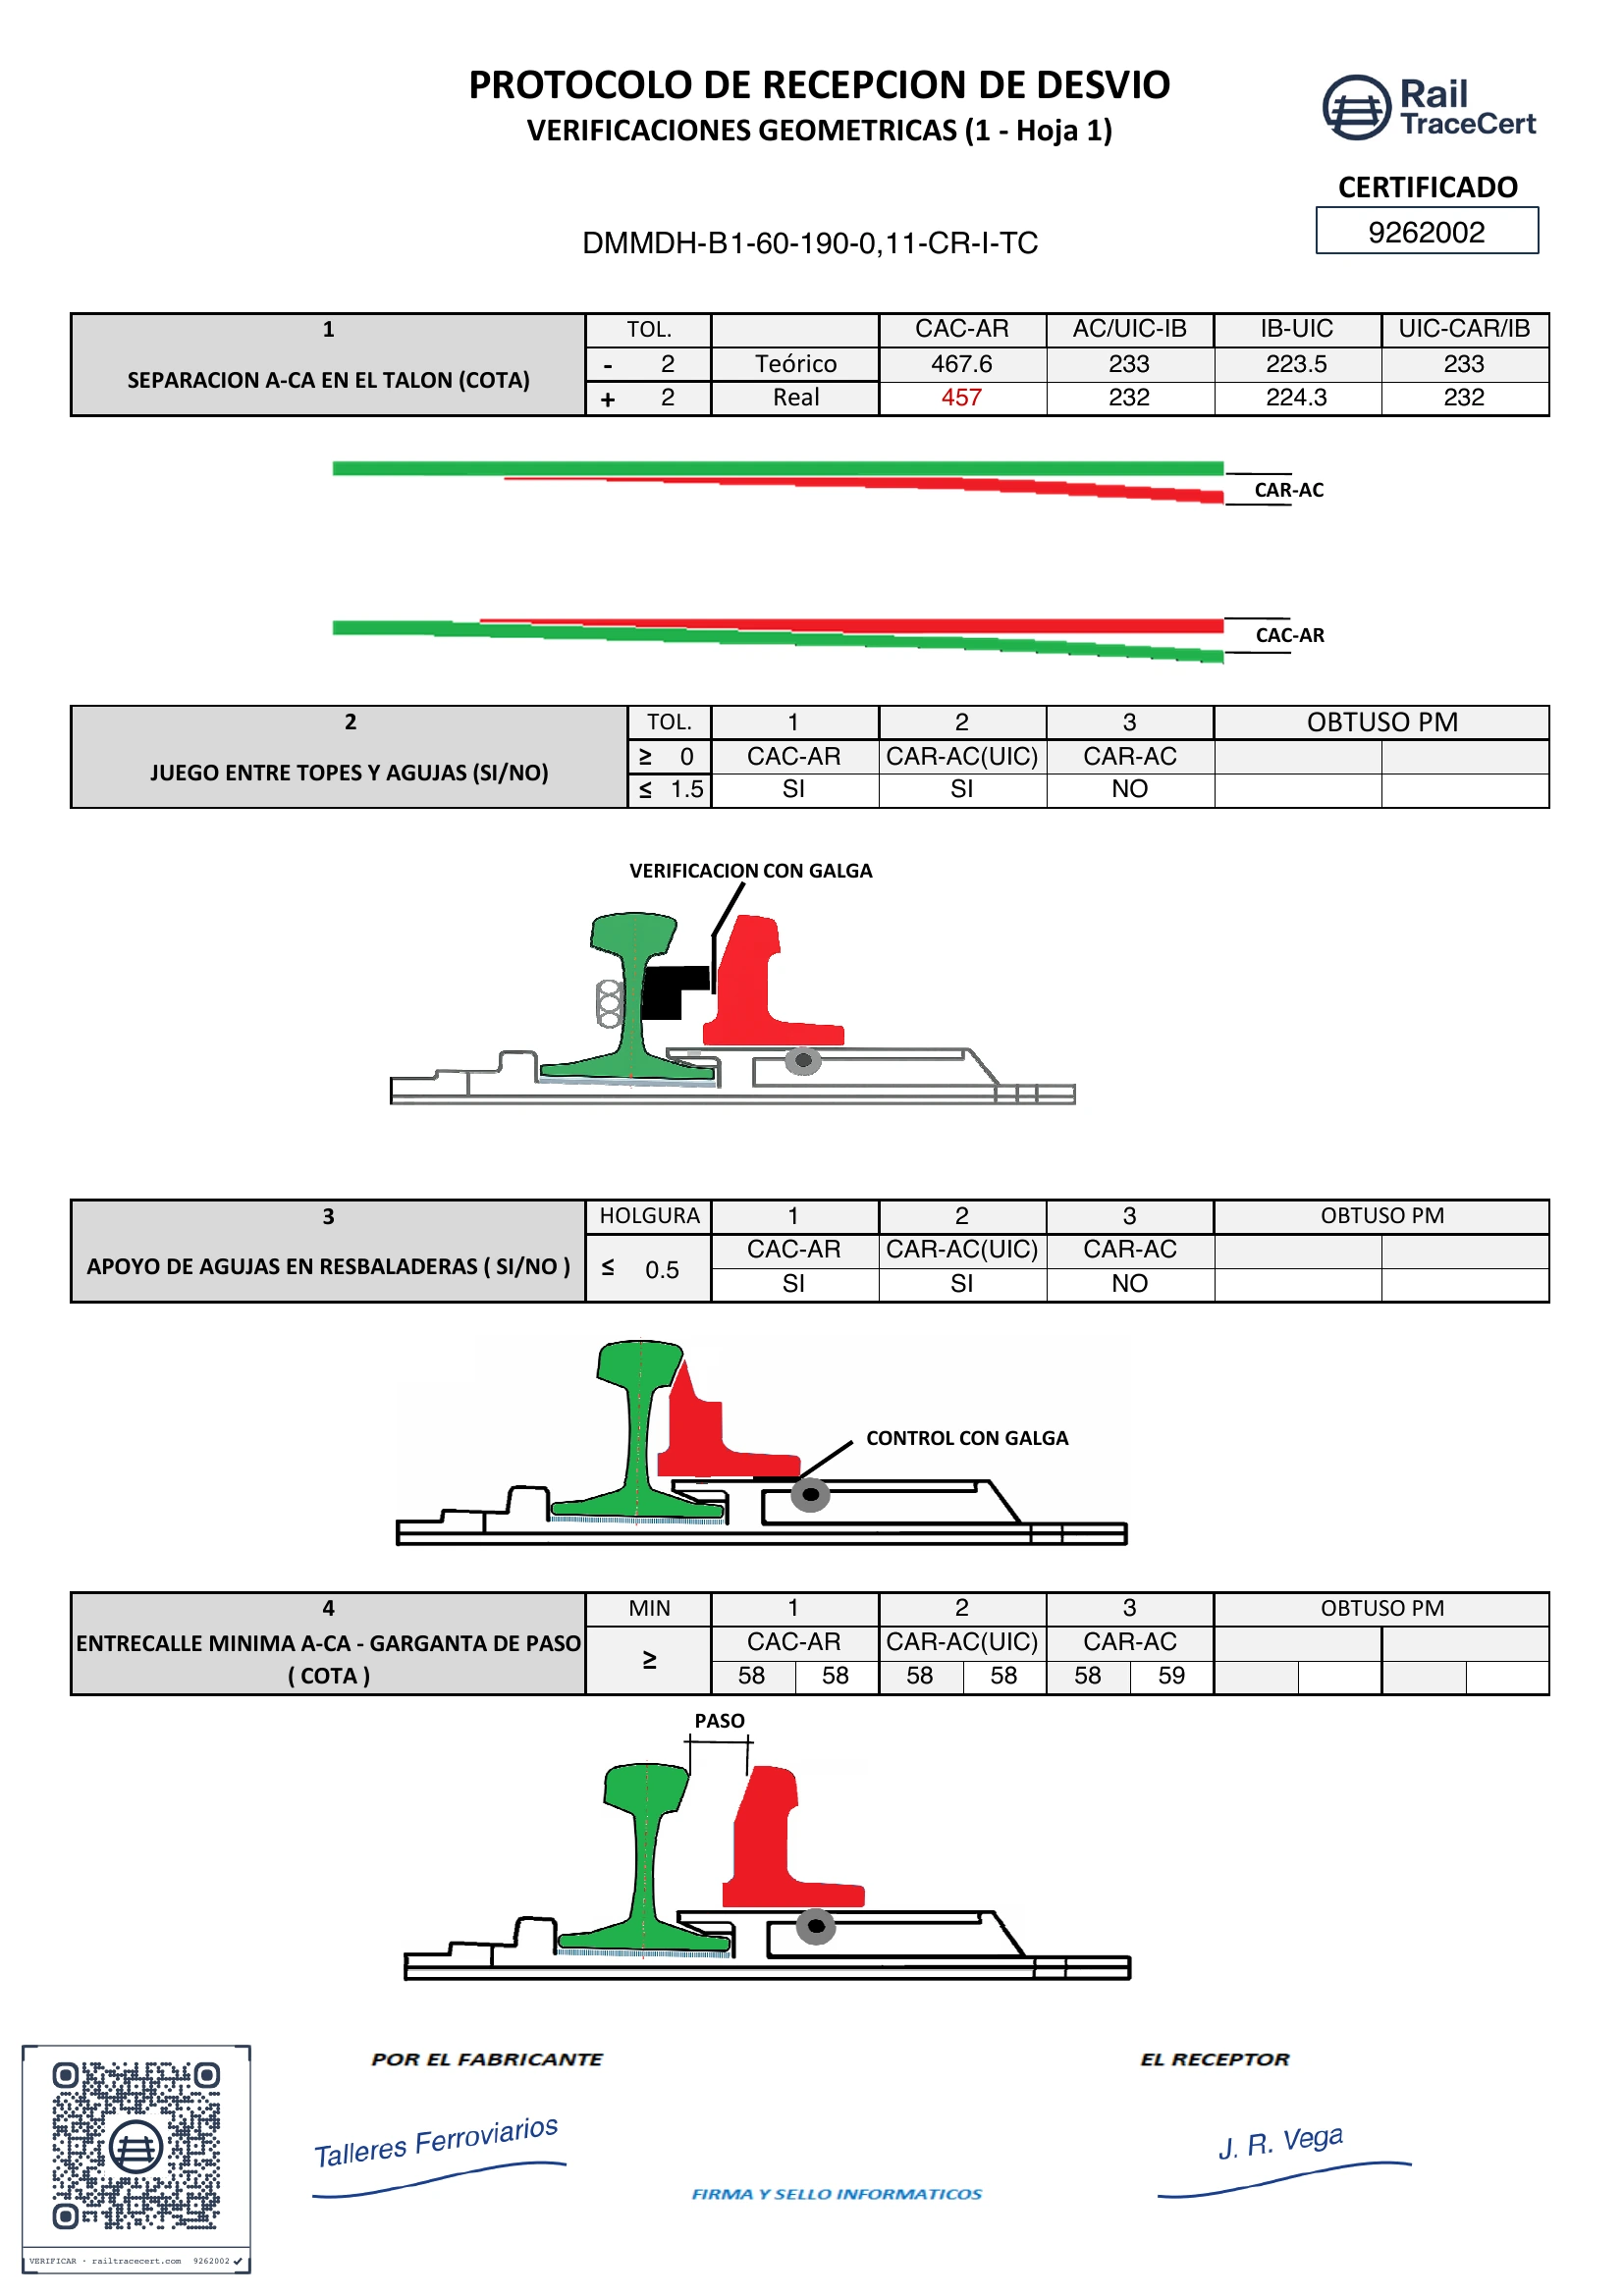
La designación, con sus teóricos y tolerancias.
De ahí, el equipo monta la designación, cada cota con su teórico. La fábrica no busca las tolerancias de cada aparato, las recibe puestas.
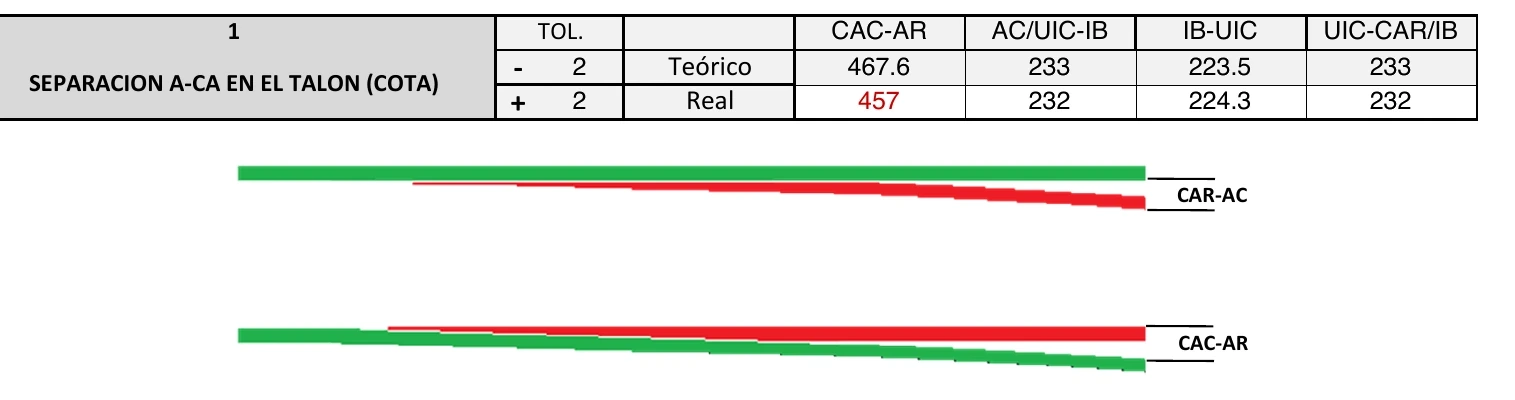
Designación DMMDH-B1-60-190-0,11-CR-I-TC- Separación A-CA en el talón467,6−2 / +2
- Ancho de vía directa1668−2 / +2
- Cotas de protección13950 / +2
18 verificaciones · 5 hojas · esquema y soldaduras incluidos
-
03
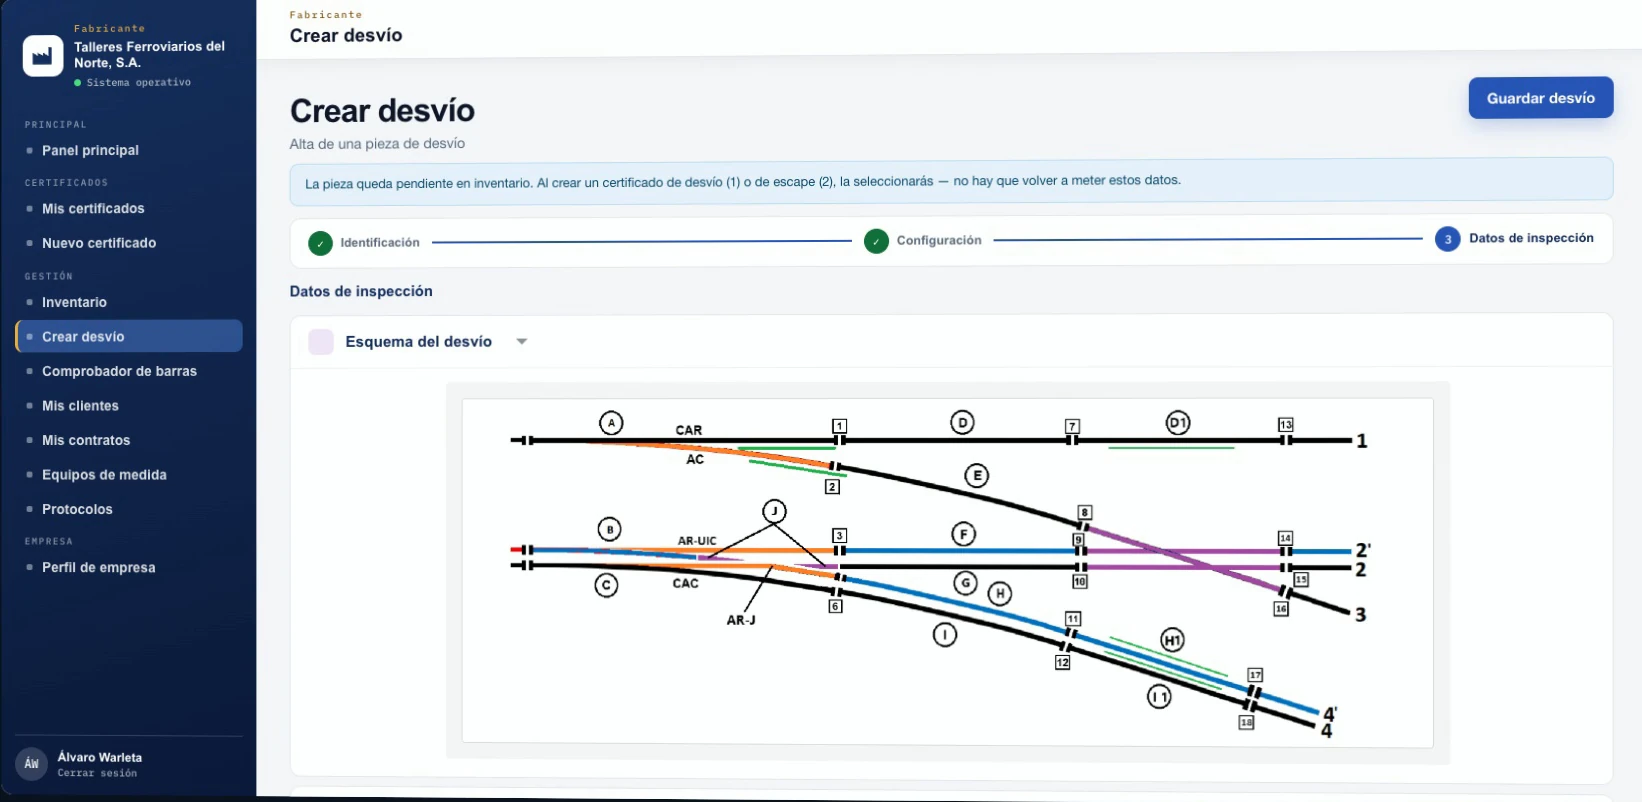
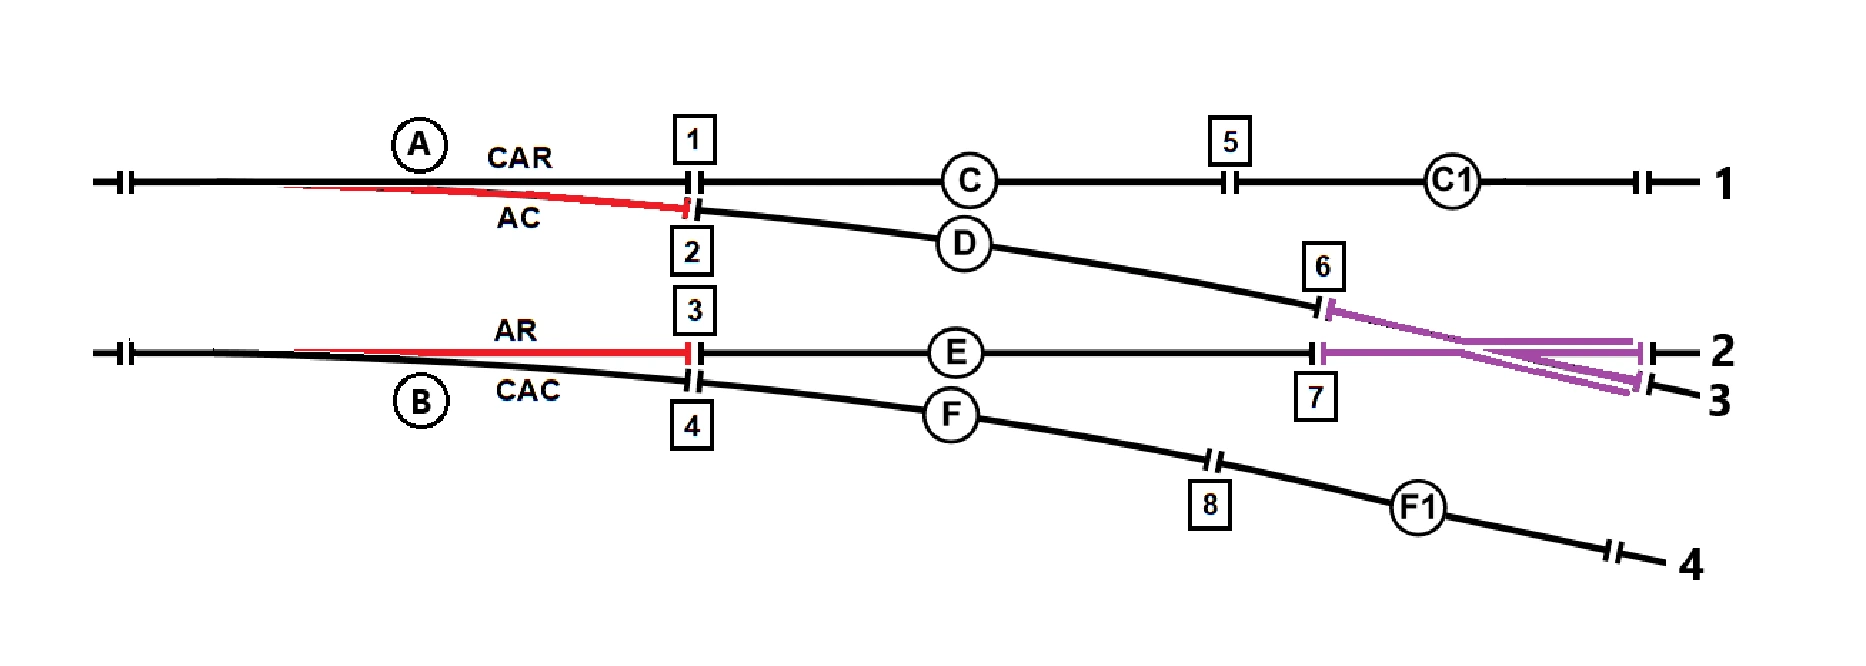
El esquema del aparato, a color.
El esquema se dibuja —hilos, posiciones y corazón— y queda anclado a la designación. Viaja con ella a cada certificado.
-
04
La fábrica la elige de la lista.
Se elige la designación y el formulario aparece configurado.
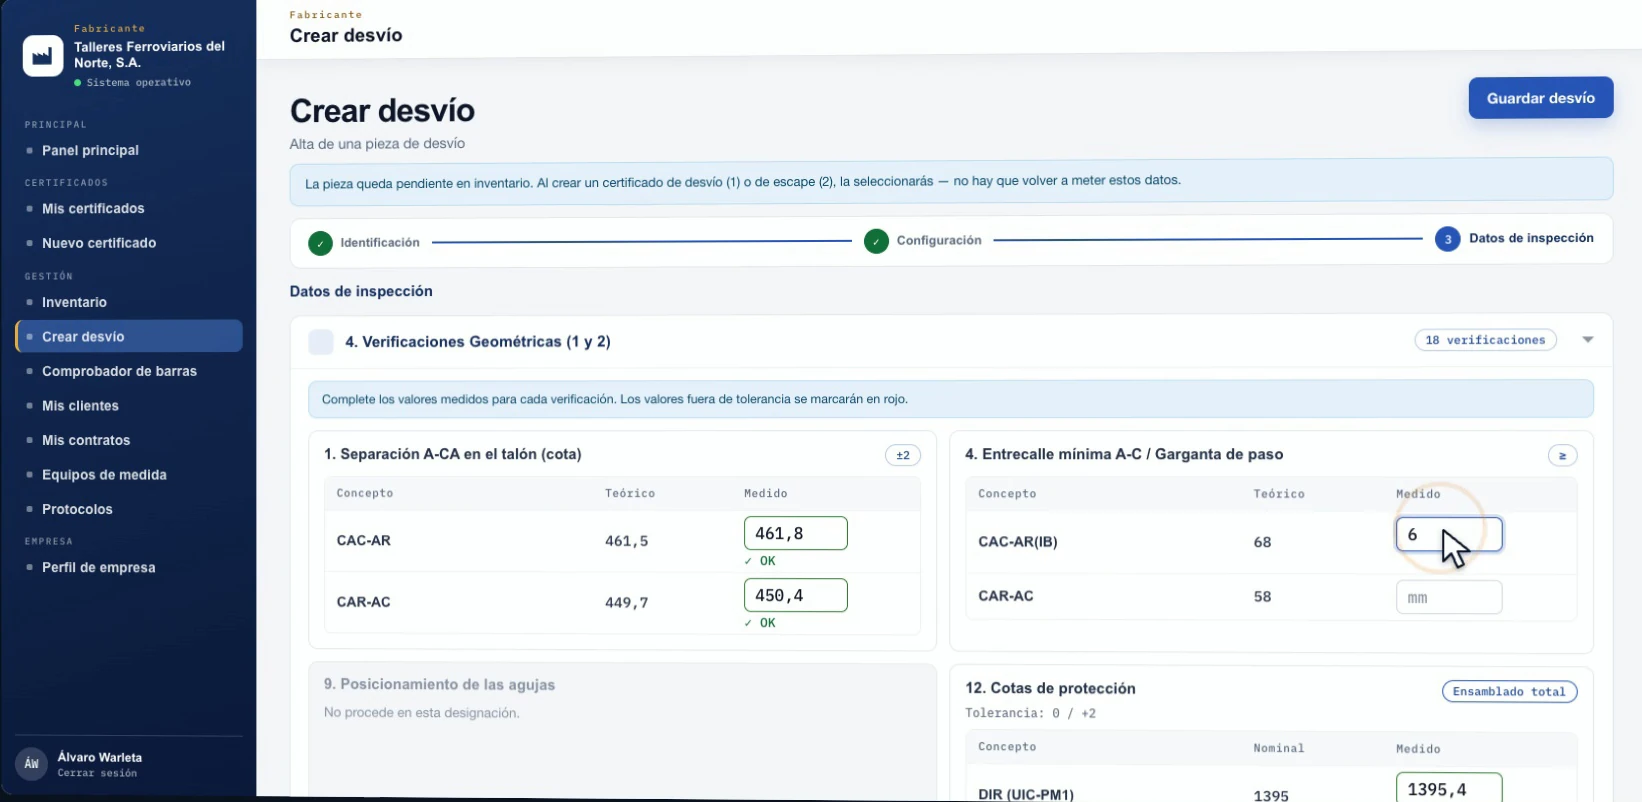
Datos de demostración · el catálogo lo prepara y lo carga el equipo de RailTraceCert.
La consecuencia
Valores fuera de tolerancia se informan.
Las tolerancias no se verifican a mano, las trae la designación. El sistema compara cada valor medido con su teórico y su tolerancia y marca en rojo la cota que no cumple para que pueda ser reparado.
El catálogo, en números
Casi mil designaciones, ya montadas en catálogo.
946designaciones en catálogo — con sus teóricos y sus tolerancias puestos
338designaciones de desvíos
107esquemas de aparato dibujados y anclados a su designación
Fábrica ↔ Vía
La misma designación viaja a la vía.
La designación con la que el desvío se certifica en fábrica es la que, ya en la vía, define cuántas soldaduras tiene y con qué radio y mano de curva. El operario no teclea nada de eso, lo recibe puesto.
En fábrica
El equipo elige la designación y certifica el aparato contra sus teóricos y sus tolerancias.
En la vía
El mismo aparato llega con sus soldaduras ya previstas — radio y mano de curva incluidos.